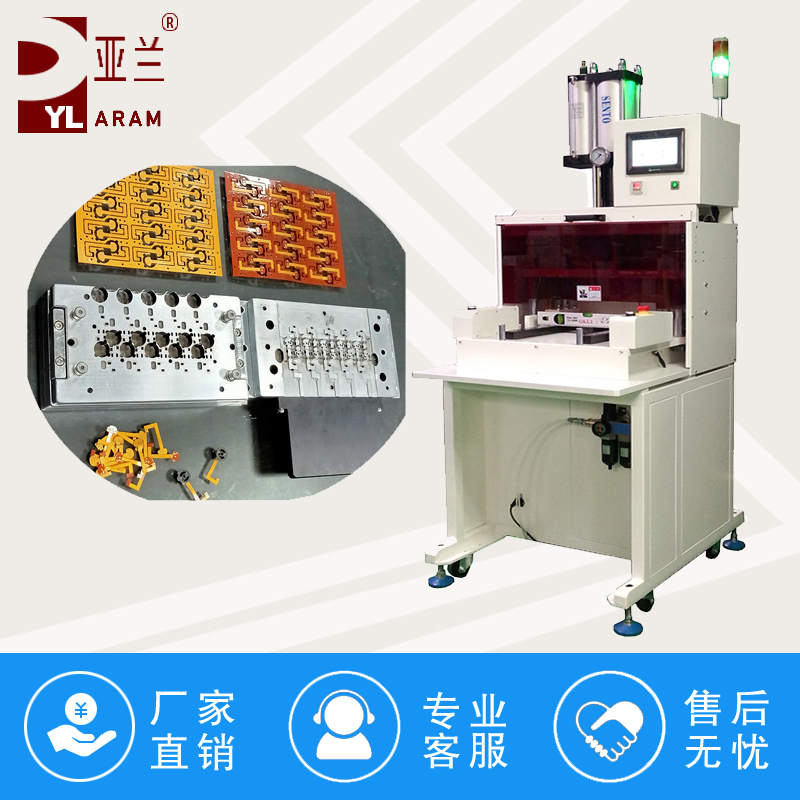
冲压分板机是一种利用模具冲压方式将拼板电路板分离成单个模块的设备,主打大批量、标准化生产,效率高但需专板专模。冲压分板机(PCB 冲切模具)刀口钝化,分【应急临时处理、正式刃磨修复、严重损坏修复、根源预防】判断钝化:刀口圆角变大、冲出来毛刺明显、断面粗糙、冲切声音沉闷、板材撕拉分层,放大镜看刃口不再锋利刺手。那么下面了解一下:
一、轻微钝化(还没崩口、只是刃口磨圆,生产应急)
1. **机上油石研磨(不停线简易修复)**
用 800#~1200# 金刚石油石 + 煤油,顺着刀口直线单向打磨,不要来回搓;只修刃口,不要大量磨平面;磨完清理粉尘、试冲。适合临时救机,不能替代平面磨刃磨
注意:铝基板、玻纤板粉尘很硬,研磨后必须彻底清模腔,不然磨损更快
2. **检查 + 调整冲切间隙**
钝化后往往伴随间隙偏移;FR4 单边间隙一般是板厚 5%~8%,铝基板可以到 10%;间隙偏大,刀口会加速变钝、产生毛刺;间隙过小容易崩刀口
二、常规修复(主流:平面磨床刃磨,推荐)
1. 拆下模具镶块 / 冲头,平面磨床研磨刃口,**少量多次磨削**,单次不要磨太多(一般每次 0.03~0.05mm),磨削全程通冷却液,防止刀口退火变软;磨量过多会减少模具总寿命、改变闭合高度
2. 磨完后:油石去掉磨削毛刺、退磁、清洗、上防锈油;**重新校准闭合高度与上下模对中性**(非常关键!对中偏差会快速再次钝化)
3. 试冲验证:拿 PCB 废料试冲,看断面、毛刺,切片检查板材有没有分层
Cr12MoV、SKD11 这类常规模具钢可以多次研磨;硬质合金钨钢刀口研磨要找专业磨工,进给量更小
三、严重钝化 + 伴随崩口、缺口、掉肉
1. 小崩口:可做补焊(激光堆焊),之后再研磨恢复刃口;成本比直接换镶件低,但焊接要控制变形、裂纹风险
2. 多处崩刃、刃口塌陷、尺寸已经修不回来:**直接更换冲头 / 凹模镶件**(分板模具优先做镶入式结构,就是为了方便单独换刀口,不用整套模具报废)
四、容易忽略的诱因(只磨刀,不解决这些,很快又钝化)
1. **粉尘堆积**:PCB 玻纤 + 铜粉卡在刃口间隙,相当于磨料,持续研磨刀口;每班必须用气枪、无尘布清理模腔、落料孔、刀口缝隙,配套吸尘常开
2. **压力过大、冲击过猛**:气缸压力调太高、冲压速度太快,冲击会加速刃口塑性变形、圆角钝化;伺服机型适当增加缓冲,降低冲击
3. **板材问题**:铝基板、玻纤板硬度高;板材有毛刺、翘曲、杂物,都会加剧刀口磨损;板材尽量整平
4. **导向磨损、模座对中跑偏**:导柱导套间隙大,上下模偏磨,单边刀口快速钝化;定期校验模具导向、平行度
5. **刀口热处理硬度不足**:新模具淬火硬度不够,很容易磨圆;PCB 分板刀口推荐 HRC58~62,钨钢更好
五、日常预防方案(拉长刀口寿命)
1. 建立模具点检:冲压固定次数(普通钢 5 万次、硬质合金 20 万次)例行检查刃口状态,不要等到毛刺失控才修
2. 优先选用硬质合金(钨钢)镶件,耐磨性远高于 Cr12MoV,适合长期大批量 PCB 分板
3. 模具存放防锈;冲压时不要干冲,少量防锈润滑(不能残留油污污染 PCB 线路)
4. 拼板邮票孔、V-CUT 设计合理,连接桥不要太粗,减小冲切负荷
六、操作禁忌
❌ 不要用粗砂纸大力打磨刀口,容易产生更深划痕、加快磨损
❌ 不要一次磨削量大、干磨,刀口退火变软直接报废
❌ 不要磨完不调闭合高度、不对中,直接上机量产
❌ 不要在刀口已经崩缺还继续生产,容易连带冲坏 PCB、崩掉一大块刃口



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序