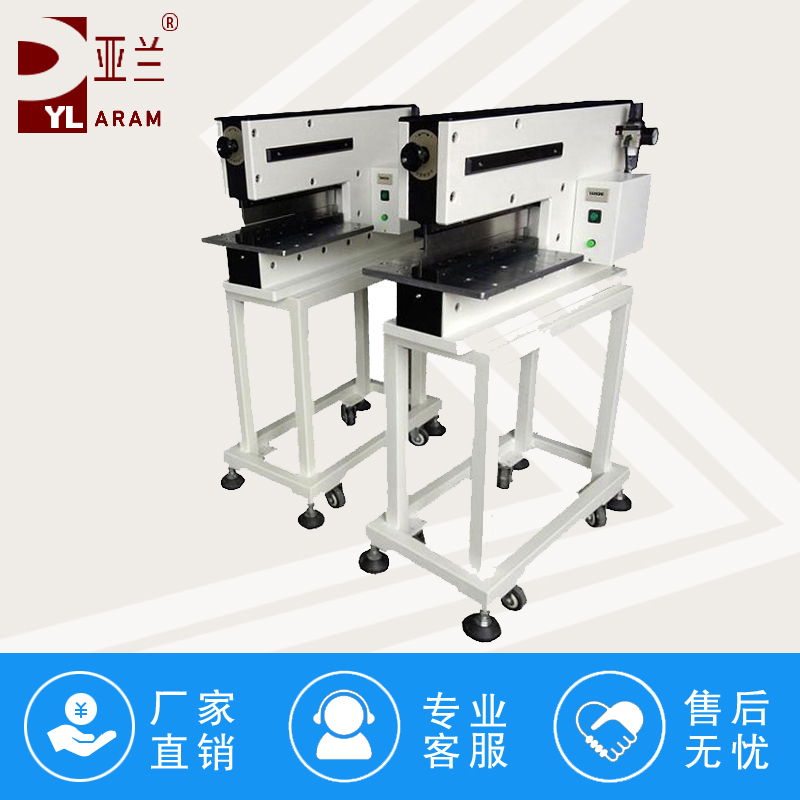
铡刀式分板机是电子制造中用于分离拼板 PCB 的设备,采用气电混合或气动设计,通过双直刀下压剪切带 V 槽的电路板,具有内应力低、操作简便、适合精密板材分割的特点,广泛应用于 3C 产品、汽车电子、通信设备及工业控制电路板生产领域。那么,下面小编说明一下铡刀式分板机在调试过程中容易出现的问题:
1、切面发白、玻纤拉丝、基材分层(FR4 常见)
现象:切口位置发白、纤维被撕开、分层,严重时内部微裂纹,后续过温容易锡裂
原因:
- 刀口间隙太小,属于挤压撕裂而不是干净剪切
- 刀片钝、刃口有崩口
- V-CUT 深度不足(板厚占比<1/3)
- 裁切时 V 槽两侧悬空,没有支撑
对策:
- 微量放大刀口间隙;重新研磨刀片
- 核对 PCB 厂 V 槽深度,优先板厚 1/2 左右
- 必须配套托板,V 槽左右刚性支撑
2、铝基板翻边、毛刺、铝皮翘起
现象:铝层边缘卷起来、毛刺,容易刮手、短路风险
原因:
- 刀口间隙过大(铝基板对间隙非常敏感)
- 刀刃不锋利,铝被拉扯
- 下切速度太快,铝塑性变形
对策:
- 铝基板间隙控制在板厚 6%~8%,比 FR4 大一点,但不能过大
- 降低下切速度;勤磨刀
- 支撑面平整,无虚位
3、分板后 PCB 弯曲、拱板
现象:切完板子翘曲,SMT 后工序定位不良
原因:
- 两侧支撑不对称,一边高一边低
- 间隙一边紧一边松(上下刀平行度跑了)
- 一次性剪切行程过大,挤压应力集中
- 来料 PCB 本身内应力大
对策:
- 校正上下刀平行,用塞尺多点测间隙
- 支撑托板等高、紧贴板面
- 缩短下切行程,刚好切断 V 槽即可,不要过度压入
4、元件(MLCC、BGA)偶发锡裂、虚焊
这个是zui头疼的隐性不良,很多当时看不出,功能测试才爆
原因:
- V 槽离元件太近(设计问题)
- 裁切瞬间板子悬空、无支撑
- 下切速度过快,冲击应力超标
- 刀片不同步、先切一边,扭转应力
对策:
- V 槽到元件距离尽量≥0.8mm,zui低不要小于 0.3mm
- 全程 V 槽两侧刚性支撑,杜绝悬空
- 调低气压,降低下切冲击速度
- 检查气缸是否偏载、不同步
5、切口一边切透、一边切不断(单边未断开)
现象:同一条 V 槽,一半切开,一半连在一起
原因:
- 上下刀不平行,一头间隙大一头小
- 放板歪斜,V 槽没有对准刀口中线
- 机架变形、刀座松动
- 气缸活塞杆偏斜
对策:
- 重新校正刀座平行度,两头塞尺校验间隙
- 增加定位挡块,保证 V 槽居中入刀
- 锁紧刀座固定螺丝
6、咬刀、卡板、刀片撞在一起
现象:踩脚踏后上下刀磕碰,有金属撞击声,容易崩刃
原因:
- 间隙调得太小,没有预留安全间隙
- 限位块失效,下切行程超程
- 托板太厚,板子把刀强行顶死
对策:
- 调好下限限位,保证下刀zui低点刚好切断,刀与刀不硬碰
- 间隙预留微量间隙,不要零间隙硬碰
- 托板厚度匹配,不能垫高过度
7、切口位置偏移、切偏,切到线路 / 元件
现象:刀口不在 V 槽线上,切到铜皮
原因:
- 无定位挡块,人工放板偏差
- 导边松动、挡块移位
- 操作人员放板时推歪
对策:
- 加装固定定位挡块,标准化靠位
- 定期锁紧挡块螺丝
8、裁切力度不稳定,时轻时重
现象:有时候一刀干净,有时候切不断
原因:
- 气源不稳、气压波动、油水分离器积水
- 气缸密封圈老化、漏气
- 脚踏阀、电磁阀卡顿
- 刀座螺丝松动,受力变化
对策:
- 气源稳压,排水,调压阀稳定气压(常规 0.4~0.6MPa)
- 检查气缸漏气,更换密封件
- 锁紧所有刀座、支撑固定螺丝
9、裁切后板子有扭转(不是单纯侧弯)
现象:切完板子拧麻花
原因:
- 左右支撑高度不一致
- 上下刀左右间隙不一致
- 下刀时先接触一侧,形成扭转力矩
对策:
- 平行度复检,支撑等高
- 降低下切冲击,同步落刀
10、刀片磨损快、频繁磨刀
原因:
- 间隙不对(铝基板间隙过小费刀)
- 板内有玻纤、填料多,或者铝基板含硬质颗粒
- 刀口直接压到金属铜箔、铝基材硬摩擦
对策:
- 按板材质匹配间隙;V 槽保证大部分基材已经削弱,刀片只做切断
- 选用高速钢刀,铝基板可选涂层刀片
调试容易踩的思维误区(重点)
1. ❌ 间隙越小越好:FR4 过小分层发白;铝基板过小直接咬刀、烧刃
2. ❌ 气压越大切得越好:气压大 = 冲击大,MLCC 锡裂概率飙升
3. ❌ 只要切断就合格:**要松开板子静置后看应力回弹,不能只看切断瞬间**
4. ❌ 支撑随便垫一块:支撑必须紧贴 V 槽两侧,V 槽正下方**不能有硬支撑顶住**(顶住 V 槽底部会反向挤压)
快速调试排查顺序
1. 先确认上下刀平行、间隙均匀
2. 确认 V 槽对准刀口中心
3. 调好支撑托板(V 槽两侧支撑,V 槽下方悬空)
4. 气压、下切速度由小往大试
5. 样板裁切,静置后检查切面、翘曲,再做高低温 / 功能测试验证元件应力



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序