冲压分板机模具定制全流程先给齐资料→DFM 评审→结构方案→加工装配→试模→整改→验收移交,重点是压料、元件避让、间隙、压力中心、定位,这 5 项决定会不会锡裂、压坏元件、毛刺大。以下详细介绍一下:
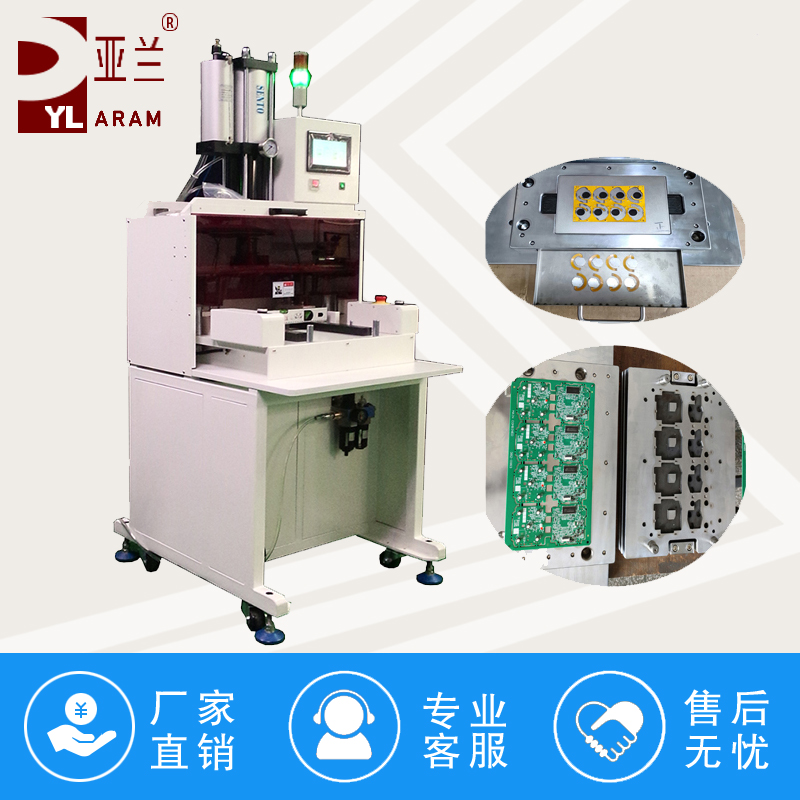
一、你要发给模具厂的资料清单(缺一样都容易翻车)
1. PCB 拼板 CAD(zui好 Gerber+DXF,**Mechanical 层板框、邮票孔、定位孔**,不要只给图片)
2. 板信息:基材(FR4 / 铝基板 / FPC)、板厚、铜厚、阻焊;拼板尺寸、单板数量、邮票孔连接桥宽度
3. **贴片元件坐标图 + 元件高度清单**(非常关键!):BGA、电容、连接器高度,用来做避让槽,避让深度 = 元件高度 + 0.2mm 余量
4. 你的分板机参数:机型、吨位(10T/15T 伺服 / 增压缸)、闭合高度、工作台有效尺寸、模柄 / 安装孔位
5. 品质要求:允许毛刺、是否 X 光抽检锡裂、公差、是否要真空吸附(FPC / 薄板必选)
6. 样品:**空白拼板 + 贴片好的 PCBA 各 3~5 片**,试模用
避坑:只给图片、不给元件高度,模具厂很容易直接压爆电容 BGA。
二、前期评审(DFM,报价前确认)
模具厂要核对这几项,你也要一起确认:
1. 压力中心:所有冲切刀口合力中心,**必须和设备冲头中心重合**,偏载会导致模具偏磨、板移位、锡裂
2. 邮票孔刀口方案:刀口对准连接筋,刀口比邮票孔外圈大 0.1~0.2mm,保证筋完全切断,不伤到 PCB 本体
3. 元件避让:刀口离元件≥0.8mm;高器件区域做下沉避空槽
4. 定位方案:优先**双定位孔(工艺孔)**,定位销公差 ±0.03;不建议单纯外形定位,容易跑位
5. 板材可行性:桥宽太小(<0.25mm)冲切容易崩边;FPC 要单独做软板压料、真空吸附
6. 模具钢材选型(报价时就要约定)
- 普通 FR4、LED 铝基板、量产一般:Cr12MoV,淬火 58~62HRC
- 高产量、BGA 板、要求寿命长:DC53(优先推荐,韧性好不容易崩刃)
- FPC 软板、极薄板:SKD11;超高量可选镶件式钨钢镶口(成本高)
三、模具结构设计(冲压分板模标准结构)
一套标准分板模由这几块组成:
1. **上模:冲头固定板 + 脱料板(压料板,核心!)**
✅ 原则:**先压紧板材,再冲切**,脱料板弹力均匀(氮气弹簧优先,普通弹簧容易疲劳);不压料 = 拉扯 PCB、锡裂、移位
2. **下模:凹模镶件 + 下模板 + 托板 + 废料漏料孔**
漏料孔要顺畅,废料卡模是高频事故;铝基板粉屑多,漏料通道要放大
3. **导向:滚珠导柱导套(精密款),不能普通导柱,旷量直接偏位**
4. 可选配置:
- 真空吸附板(FPC、0.8mm 以下薄板,防止翘板)
- 定位销快拆结构(换版本方便)
- 镶件式刀口:刀口做成独立镶件,磨刃口只换镶件,不用整套返厂(量产维护省钱)
✅ 冲裁间隙(容易做错)单边间隙
- FR4 1.6mm 板:单边 0.03~0.05mm
- 铝基板:单边 0.04~0.06mm
- FPC 软板(0.1~0.2mm):单边 0.015~0.025mm
间隙大→毛刺大;间隙过小→刀口崩、发热、暗裂
四、加工、装配、研配
1. 刀口优先光学曲线磨 PG 加工,保证轮廓、尖角 R;
2. 装配重点:导柱无卡滞、上下模对中,脱料板平行度;
3. 刀口研配:手工研修,保证压料闭合时,**脱料板先贴紧板,冲头再接触**,行程顺序不能反。
五、试模阶段(分三轮试,不要一次就收货)
试模必须在**你自己的分板机上试**,不同设备闭合高度、压力特性不一样,模具在模具厂机台合格,拿回你机台可能不行!
1. 空白 PCB 试位置、定位、冲切轮廓,看是否切到位、有没有切到单板
2. 贴片 PCBA 试冲,重点:有没有压元件、板有没有翘、切口毛刺、单板是否变形
3. 连续冲 20~50 片,看稳定性:有没有逐渐偏位、刀口发热、脱料不顺
4. 高要求产品:试模后拿样品做**X 光看锡点、冷热冲击验证锡裂**(BGA 板必做)
试模整改常见:避让槽不够、压料不平衡、定位销偏、压力中心偏移、漏料堵。
六、验收条款(写进合同,东莞这边接单常用)
验收合格标准:
1. 定位重复精度 ±0.03mm 以内
2. 切口毛刺≤0.05mm(铝基板可放宽到 0.08)
3. 冲切后单板无扭曲、无元件压伤、BGA 无明显锡裂
4. 模具闭合、开合顺畅,脱料不卡板、废料掉落顺畅
5. 交付物:模具一套、定位销备用件、模具图纸(2D)、刀口镶件清单、保养 SOP
6. 质保约定:一般**刀口研磨质保 / 崩刃质保**,区分正常磨损和使用不当(异物进模、超压)
七、成本 & 交期参考(东莞行情)
- 简单 FR4 邮票孔拼板、单排:3~5 天,价格偏低
- 铝基板、多拼、带 BGA 避让:5~7 天
- FPC + 真空吸附、镶钨钢刀口:7~10 天,价格高很多
提醒:镶件模前期贵,后期修模便宜;整体模板刀口便宜,崩刃后修模周期长。
八、定制避坑清单
1. 不要为了省钱取消**脱料压料板**,很多小厂简化结构,直接导致锡裂;
2. 压力中心一定要算,拼板不对称、单边刀口多,极易偏载;
3. 薄软板 FPC 不要用普通弹簧压料,氮气弹簧压力均匀;
4. 模具闭合高度必须和你的分板机匹配,不然装上去要么冲不断、要么冲爆;
5. 合同写明:试模不合格免费改,直到满足你的设备和产品;
6. 同一套模具,不要跨不同厚度、不同基材板混用,间隙不匹配。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序