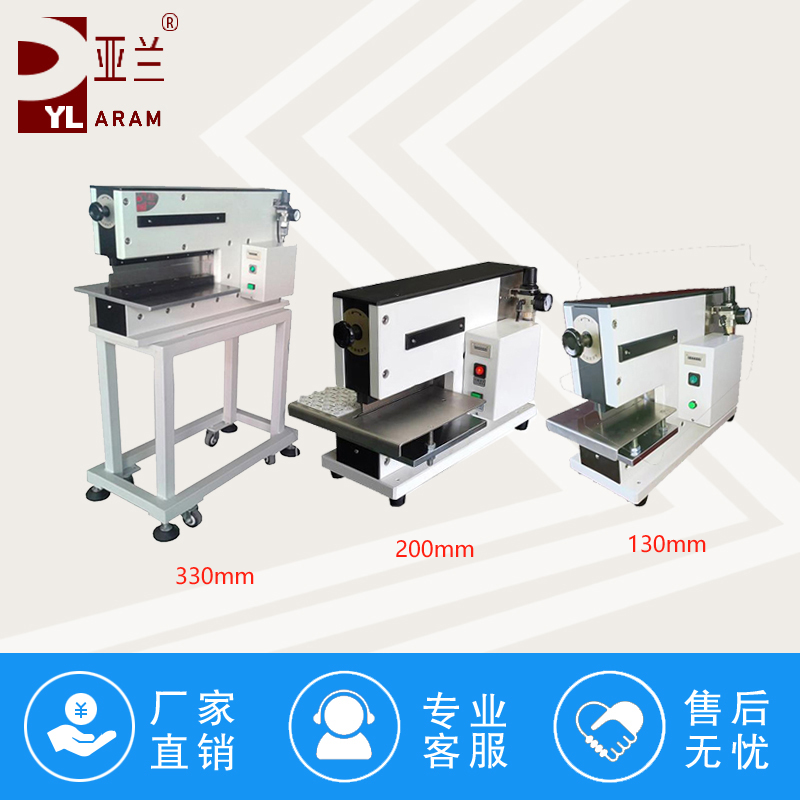
铡刀式分板机是一种专门用来分离带 V 型槽 PCB 板的气动设备,它通过上下刀片像铡刀一样下压剪切,把连在一起的电路板快速分成单块,常见于电子厂的分板工序中。下面跟着小编一起了解一下铡刀式分板机的刀片安装过程中注意的细节:
一、拆刀前(非常容易忽略)
1. 拍照记录:刀片方向、垫片数量、垫片摆放顺序、上下刀配对编号;**研磨后的刀片变薄,必须靠垫片补偿高度,不能硬调气缸行程**
2. 上下刀做配对标记,不要混用不同批次、不同研磨量的刀;不建议上刀钨钢、下刀高速钢混搭
3. 清洁刀座、刀槽:异丙醇擦干净铝屑、树脂粉、锡渣;槽内有碎屑会造成刀片翘、局部间隙忽大忽小
二、刀片入槽、方向、贴合
1. **刀口方向不能反**:刃口朝向裁切侧,刀背贴紧刀座定位面;楔角朝向板材 V 槽,装反直接切不断、崩刃
2. 刀片底面必须**全平面贴合刀座**,不能单边翘、不能有悬空;直尺靠一下,整条刀片平直
3. 刀片前后对齐:上下刀刃口**全长平行、左右对齐**,不能上刀偏前 / 偏后;局部错开就会局部毛边、崩口
4. 新刀 / 磨好的刀先目视 + 放大镜检查:刃口无崩口、无磨削裂纹、无烧伤发黄,有缺陷不要装
三、锁螺丝(容易把刀锁变形)
1. 多颗螺丝**对角均匀锁紧**,不要一次性拧死一颗,再拧下一颗;单边用力会把刀片拉弯、刃口倾斜
2. 力度适中:高速钢还好;**钨钢刀片严禁大力锁死**,容易应力开裂;有条件用扭矩扳手,M4/M5 一般 2~3N・m 左右,参考机型说明书
3. 螺丝、弹簧垫圈齐全,不要缺垫片、不要用不同厚度的杂牌螺丝;长期震动会松刀
四、垫片补偿(研磨回装核心)
- 刀片每磨掉一层厚度,就要增加对应厚度垫片,保证基准高度不变
- 垫片要平整、无毛刺、单片尽量厚一点,不要堆很多薄垫片(薄垫片容易跑位、压塌)
- 垫片放在刀片和刀座之间,**只能垫刀背侧,不能垫刃口侧**
五、间隙调校(重中之重,用 0.01mm 塞尺)
1. 松开锁紧螺丝,轻调,**前、中、后三点都测间隙,三点误差控制≤0.01~0.02mm**,整条刃口间隙一致
- FR4 1.0–1.6mm 板:0.02~0.03mm
- 铝基板、铜基板:0.03~0.05mm
2. 间隙太小:刀口硬碰、快速崩刃、板材内部微裂、BGA 锡裂
3. 间隙太大:毛边、拉丝、切面发白分层、切不断
4. 调好间隙之后,**先锁紧螺丝,再复测一遍间隙**,锁紧动作很容易把间隙顶偏
六、限位、安全挡块(很多厂漏调)
1. 刀口限位:调到**只有 V 槽能塞进去,PCB 板本体进不去**;防止大块板硬挤刀口,压坏元件、撞崩刀片
2. 安全光栅 / 安全挡板复位,防护罩装回去;禁止不带防护罩开机试切
3. 气缸行程不要调太大,上刀下行不要让上下刀硬碰死撞
七、手动试动作 → 试切验证
1. 手动点动 / 手动扳动刀架,全程看:上下刀全程不刮蹭、无卡滞、无异响
2. 先用报废 V 槽板试切,不要直接上良品
- 合格:切面整齐、无发白、无铝屑拉丝、V 槽根部无撕裂
- 不良:局部毛刺→该位置间隙偏大或者刃口有微崩;发白分层→间隙过大
3. 试切几片后,再次复查螺丝有没有松动、间隙有没有跑掉
八、材质对应的额外注意
- DC53/SKH-9 高速钢:韧性好,容错高;但锁刀也不要猛拧
- 钨钢(硬质合金):怕撞击、怕局部受力;调间隙时严禁上下刀直接对撞;一旦有异物进刀口很容易崩一大块
九、常见安装不良根源清单
- 垫片漏记、垫片放反 → 高低不对、间隙两头不一样
- 螺丝单边锁紧 → 刀片变形、刃口扭曲
- 刀座里面藏铝屑 → 刀片垫起来,局部间隙异常
- 上下刀前后错位 → 一边切得好,一边毛边
- 调好间隙直接锁死不复测 → 锁紧后间隙变了
- 不做限位,整板硬塞刀口 → 崩刀、压坏 PCB 元件



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序