冲压分板机是电子厂里用来把拼在一起的电路板(PCB)快速分离成单块的设备,靠模具冲压一次性切断,适合大批量标准化生产。那么,下面小编讲解一下冲压分板机模具间隙不对的问题:
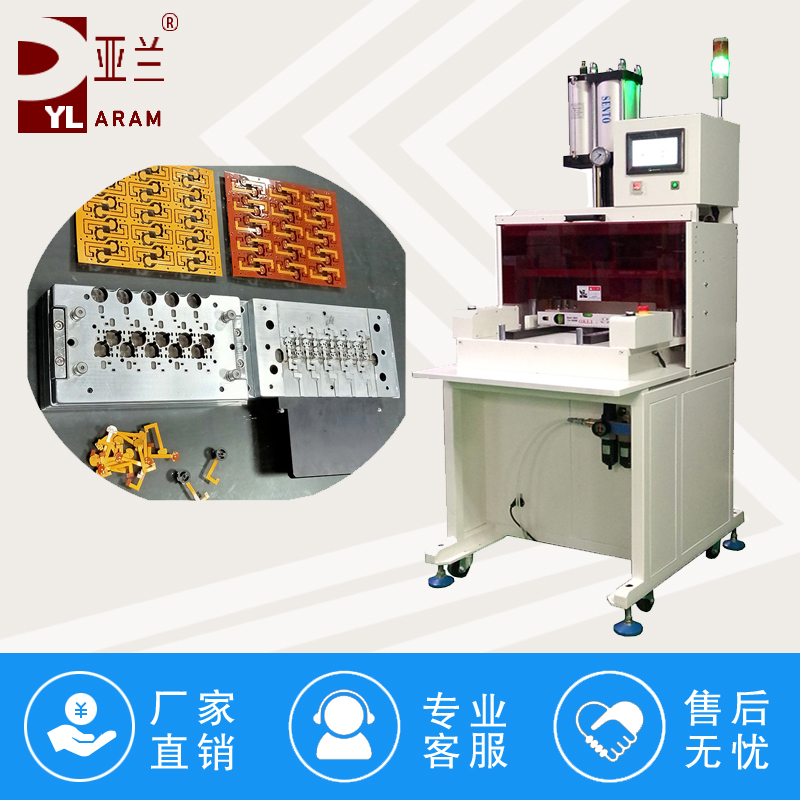
一:先判断是哪一类间隙问题(看断面)
1. 间隙偏大:毛刺粗大、塌角大、板容易翘曲、连接点撕不断、铝基板拉丝;光亮带很窄
2. 间隙偏小:断面双光亮带、刀口发热、冲头容易崩断、磨损极快、硬毛刺很难磨掉
3. 间隙不均(常见):同一块板,一边毛刺大、一边切口干净;四角邮票孔良率不一致;局部冲头容易崩刃
先排除假象:导柱导套磨损、模座松动、滑台偏移、机架刚性差,设备本身跑位,怎么调模具都调不均匀
二:先排查设备导向(很多人直接调模具,忽略这一步)
1. 四导柱导套:用千分表测,晃动>0.02mm,间隙再怎么调都会偏;导套磨损就换导柱导套
2. 滑台定位、模具固定板螺丝是否松动、模座平面是否变形
3. 增压缸 / 伺服电缸是否偏载、垂直度跑偏;冲头下行不垂直 → 间隙一边挤死一边放大
4. 压料板是否卡死、压料不平衡,压歪 PCB 导致冲切偏位
重点:设备导向不合格,不要强行修模,越修越坏
三:现场快速调间隙方法(分板模现场调试)
方法 1:塞尺法(常用)
松开上模固定螺丝,不松定位销;把对应厚度塞尺放在冲头四周刀口位置,轻合模,轻敲上模固定板微调,四周塞尺松紧一致,再锁紧螺丝,反复复测。适合≥0.02mm 间隙的 FR4、铝基板模
方法 2:透光法(适合小间隙 FPC、薄 PCB)
合模后从下模背面打光,看四周透光均匀;哪边透光大 = 那边间隙大,轻敲固定板微调,直到四周光线一致
方法 3:纸片试冲法(快速验证)
用复印纸 / 薄铜板试冲,看剪切断面:均匀一条光亮带就是间隙合适;一边宽一边窄 = 间隙不均;出现双层光带 = 间隙过小。
调试原则:微量多次调,每次只动 0.01~0.02mm,调完锁螺丝、复测、试冲,不要一次大幅度移位
四:不同间隙问题对应的处理
✅ 情况 A:间隙整体偏大(毛刺大、撕不断)
1. 新模具:重新配模,缩小凹模入子尺寸(优先修凹模,不动冲头)
2. 老模具磨损变大:
- 轻微磨损:研磨刀口,重新配间隙;
- 磨损严重、刀口塌角:更换冲头 / 凹模镶件;不要靠加大压力弥补间隙偏大,压力大只会电容裂、冲头崩
✅ 情况 B:间隙整体偏小(双光亮带、崩冲头、发热)
1. 轻微偏小:用油石 / 金刚石研磨膏,均匀研磨凹模刀口内壁,放大单边间隙;
2. 间隙过小很多、冲头已经被咬死拉伤:直接换镶件,强行研磨容易造成刀口圆角、越修越差;
严禁长期小间隙生产,邮票孔冲头细,极易断冲头
✅ 情况 C:间隙四周不均匀(一边大一边小,高频故障)
原因:导柱偏、模座移位、固定板螺丝锁紧受力偏、定位销松动、镶件跑位
处理顺序:
1. 松开全部上模固定螺丝,定位销不要拔;
2. 透光 / 塞尺找偏位方向,轻敲上模固定板纠正;
3. 对角分步锁紧螺丝(不要单边锁死),锁完再次复测间隙;
4. 调好后,重新配打定位销,防止下次换模又跑位;
如果是镶件式模具,也可以单独微调单边凹模镶件
五:模具本身的结构性问题(调机调不好,必须改模)
1. 冲头、凹模线切割加工本身偏移、变形 → 重新线割镶件
2. 冲头长短不一、台阶冲头高度不一致 → 更换冲头
3. FPC 模具刀口没有斜度、脱料结构缺失 → 刀口做小斜度 + 弹性脱料,减少拉丝(FPC 对间隙均匀度要求极高)
4. 压料板避空不合理、压料板先压到板材把板推偏 → 修正压料板避空
六:调试后验证标准(分板专用)
1. 断面:一条均匀光亮带,无双层光带、无大面积撕裂毛刺
2. 四角邮票孔一致性:四个角切口状态一致
3. 连续冲 50 片复测:不跑位、毛刺稳定,没有越冲越差
4. 冲完无连点、不粘料、不拉丝
七:预防(减少间隙跑偏)
1. 停机务必开模,不要长期合模压紧,防止导柱、镶件受压移位
2. 每 5 万冲次做一次间隙点检,磨损及时研磨刀口
3. 换模时,定位销一定要打到位,不要只靠螺丝锁模
4. 铝基板模容易粘铝屑,每班清理刀口,铝屑卡在刀口会直接造成局部间隙异常、崩刃
常见踩坑提醒
❌ 靠加大压力来解决毛刺(间隙大,压力再大毛刺依然存在,只会增加元件开裂风险)
❌ 锁紧螺丝顺序单边锁死,直接把模拉偏,间隙调完很快又不均
❌ FPC 软板用 FR4 的间隙标准,间隙一大直接拉丝、胶层扯烂
❌ 导柱已经磨损还反复调模具,治标不治本



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序