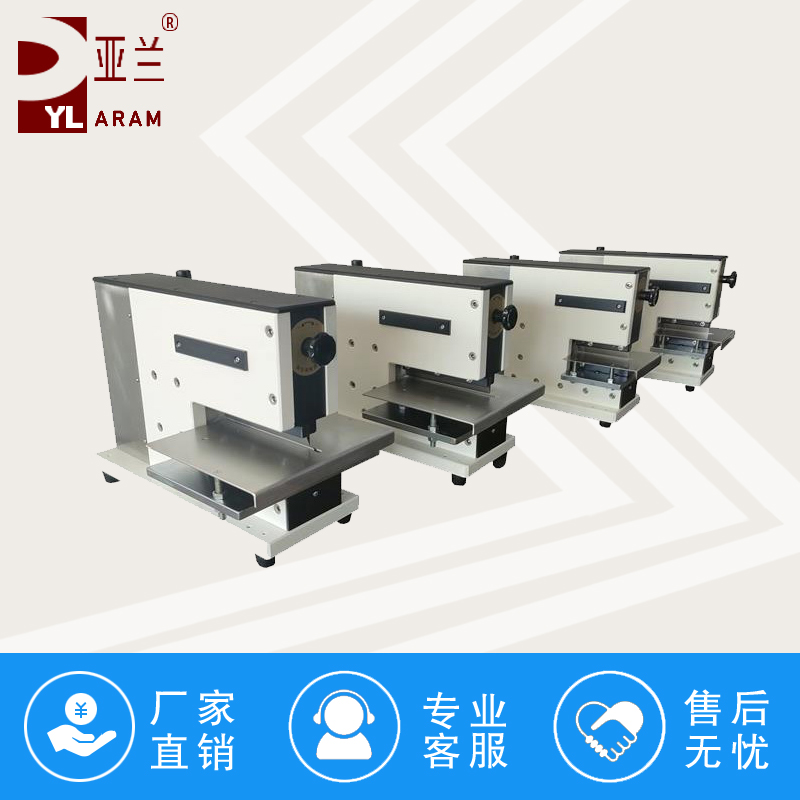
PCB分板机是用于将拼板电路板分离成单个单元的设备,核心功能是在 SMT 产线中高效、低应力地完成 PCB 分割作业。那么,下面小编讲解一下
PCB分板机降低人为操作导致的不良率方法:
一、上料放板环节(占人为不良 60% 以上)
1. 定位基准固定,禁止凭肉眼摆放
- 铣刀分板机:优先真空吸附 + 定位 PIN,PIN 针对应 PCB 基准孔,不是靠边框对齐;PIN 高度统一,防止顶伤背面元件。
- 走刀 V-CUT 机:限位挡板锁死、做刻度标记,挡板螺丝打防松胶,不允许操作工随意挪动。
- ✅ 规定:放板必须贴紧基准 PIN / 靠紧定位挡块,放板后轻推一下确认无松动,再启动。
2. 正反、方向防呆
- PCB 拼板做不对称定位孔 / 缺口防呆;治具上做避让缺口,板放反根本放不下去(硬件防呆>贴标签提醒)。
- 软件端:相机 Mark 点做方向校验,放反 Mark 识别失败,设备直接报警不启动(铣刀 / 激光视觉机一定要开这个功能,很多工厂没启用)。
- 拼板标识:板边印大箭头、料号,颜色区分版本,不同版本分开料盘。
3. 严禁叠板、多板同时放入
- 料架分层,每盘数量上限明确;进料口加限位挡片,一次只能放一块板。
- 常见不良:一次塞两块 → 撞刀、压坏元件、断主轴。
二、程序、版本、治具防错(非常容易踩坑)
1. 程序权限分级(重点!)
- 操作工:只读权限,不能修改转速、进给、路径、吸尘参数;只能调用程序、启动停止。
- 参数、路径修改只开放给技术员,修改后必须留存版本号 + 签名,重新试板确认 OK 才能上线。
- 不良高发场景:操作工觉得切得慢,私自加快进给 → 毛边、分层、断刀、应力大 MLCC 裂。
2. 程序命名标准化 + 扫码调用(推荐)
格式建议:料号 - 版本 - 分板机型;产线配扫码枪,扫 PCB 条码自动调出对应程序,杜绝人工手动选错程序。没有扫码就做程序对照表,贴在设备旁,禁止凭记忆选。
3. 治具管理
- 每套治具刻料号、版本,治具存放架分区标识;不同产品 PIN 针、载具不能混用。
- 换型点检:换产品di一件,核对【治具编号 + 程序号 + PCB 料号】三者一致,做首件确认。
- 治具定期检查:PIN 弯曲、真空孔堵、胶垫老化、定位块松动,操作工发现立即停线,不要凑合用。
三、开机点检、首件、巡检制度(拦截前置)
做成一张简易点检表,贴设备旁,开机必做:
1. 开机点检项目(操作工)
- ESD 手环、接地是否正常
- 吸尘管路、集尘桶是否清理,风道无堵屑(堵屑 = 毛边、分层、断刀)
- 铣刀 / 刀片状态:有无崩口、磨损,刀号核对
- 真空压力是否在规定区间(真空不足,板跑动→切偏)
- 治具 PIN、胶垫有无异物、锡渣
2. 首件制度强制执行
换款、换刀、停机超过 30 分钟、设备报警复位后,必须切 1 片首件:
- 核对外形尺寸、切口毛边、有无切到线路 / 元件、应力外观;
- 首件 OK 签字,才允许连续生产;首件不良禁止量产。
3. 定时巡检:每 30–60 分钟抽板看切口;同时检查料盘有没有混旧版本板。
激光分板机额外:检查烟尘净化开启,镜片无粉尘,禁止操作工随意调激光功率。
四、操作动作规范,减少隐性应力不良
很多不良不是切偏,是拿板方式不对:
1. 拿板只能拿板边,禁止直接捏 BGA、MLCC、连接器区域,拼板未分完不要强行掰。
2. 铣刀机分板完,等主轴完全停稳再取板;不要在加工中伸手、伸手去清屑(安全 + 防撞刀)。
3. 板轻拿轻放,成品放防静电托盘,不要堆叠挤压;托盘不能混用。
4. 清理粉尘:只允许用吹气枪(气压管控,不能高压直吹元件)或者无尘刷,禁止徒手抠板边碎屑。
五、人员培训、异常上报机制
1. 培训分层:
- 新员工:先理论 + 模拟放板,专人带教,首件全程陪同,考核通过才能独立上机;
- 重点培训哪些异常必须停机:Mark 识别不稳、真空报警、异响、断刀、切偏、毛边超标,严禁 “先继续做,等一下再看”。
2. 异常上报红线:操作工只负责停机、标识隔离不良板,不允许自行调参数、改治具、改程序。
3. 不良复盘:把人为不良分类统计(放反 / 选错程序 / 真空没开 / 治具放错),每周公示,针对性补强,而不是笼统说 “员工不小心”。
六、现场可视化 + 隔离管控
- 设备旁边三色标识:待加工、OK 成品、不良品、待确认首件,托盘颜色区分,不良放红色隔离盒,防止混料。
- 张贴简明 SOP:不要长篇大论,放图:正确放板示意图、错误案例(放反、放歪、叠板、切坏元件照片)。
- 设备锁:参数面板加密码锁、治具架加标识锁,减少随意改动。
七、快速自查清单(产线日常抓重点)
✅ 放板有没有基准定位、有没有方向防呆
✅ 程序能不能扫码调用、操作工有没有改参数权限
✅ 真空 / 吸尘是不是每次开机都确认
✅ 换型、换刀有没有做首件
✅ 不良板有没有隔离,会不会混入良品
✅ ESD、拿板方式是否规范
补充:容易忽略的人为隐性不良
操作工频繁启停、反复点动、板没有完全吸附就启动,会造成间歇性偏位、应力不稳定,SOP 里面明确:放板到位→确认真空 OK→再按启动,禁止仓促启动。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序