分板机粉尘本质:FR4 玻纤粉、树脂粉、铜屑,导电铜粉是短路元凶;玻纤树脂粉吸潮后漏电流上升、绝缘下降,残留在焊盘、阻焊缝隙、BGA 底部、连接器 PIN 之间,通电后微短路 / 间歇性不良。
核心思路:源头控粉尘 → 切割区密闭收集 → 高效过滤 → 防止二次扬尘回吹 → 后段清洗 + 检验。下面了解一下,仅供参考:
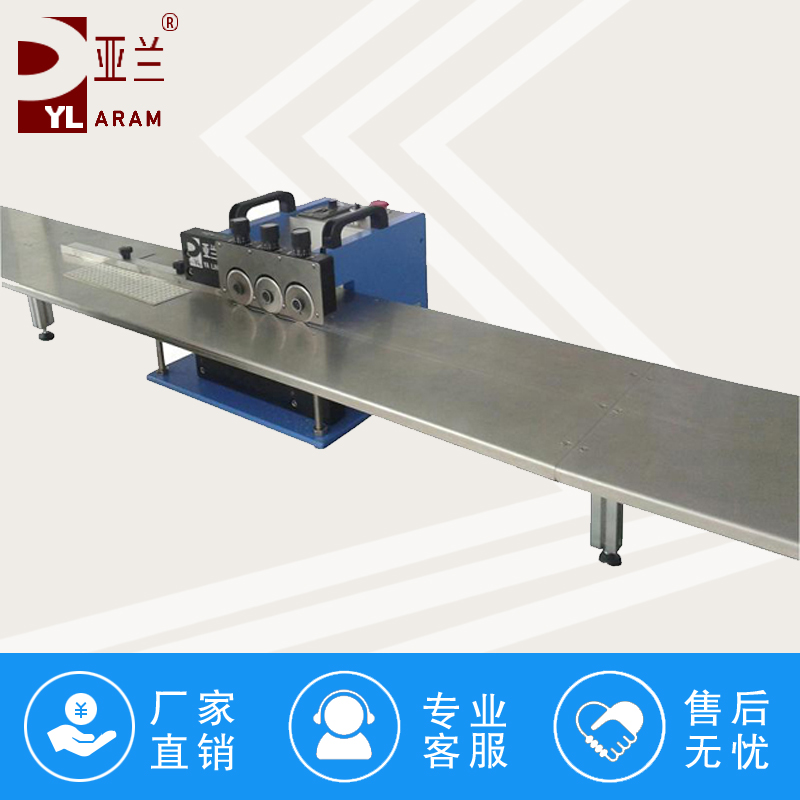
一、设备吸尘系统(重要,80% 问题出在这里)
1. 密闭吸尘罩,不要开放式吸尘
普通简易侧吸吸不干净。必须:
避坑:很多便宜分板机只是一个管子对着吹,粉尘飘到板上再吸走,没用。
- 主轴四周环形吸尘口、紧贴铣刀切削点;
- 载板上方加透明密封盖板,只留放取板开口;
- 吸尘风口尽量**紧跟铣刀切削位置**,随主轴移动同步跟随吸尘,不能固定在侧面远处。
2. 负压风量与风压匹配
- 单工位 Router 建议:风量≥120~180m³/h,负压≥2200Pa;双工位翻倍;
- 管路:短、粗、少弯头,弯头尽量大 R,不要 90° 直角弯头(阻力大、积粉);软管定期检查有没有压扁、开裂漏风;
- 独立吸尘主机,不要几台分板机共用一台吸力不够的吸尘器。
3. 分级过滤(关键,防止二次喷出粉尘)
标准三级过滤配置:
① 前置粗滤:拦截大碎屑,保护后级滤芯,定期倒掉;
② HEPA 主滤(H13 级起步,推荐 H14),铜粉、玻纤微粉靠 HEPA;
③ 活性炭层(可选,激光机必加,吸附烟气焦油,焦油附着在 PCB 上会吸灰漏电)
✅ 强制点检:压差表!滤芯堵塞后负压暴跌,压差超标立刻更换,不要等到肉眼看到漏灰。
❌ 只装布袋过滤的吸尘器,超细铜粉直接穿透,就是短路高发机台。
4. 禁止 “吹气辅助”
很多操作员习惯开气枪吹切口碎屑:压缩空气一吹,导电铜粉到处飘,落在 BGA 底部、引脚之间,是间歇性短路头号元凶。
确有粘屑难吸:只允许负压吸嘴定点吸附,严禁正压吹板。
二、工艺参数优化,减少粉尘生成量
同样板材,参数不对会产生大量细粉(更容易悬浮、附着)
1. 铣刀:优先金刚石涂层铣刀,切削更顺滑,粉末颗粒更大,更容易被吸走;普通钨钢刀钝了之后是磨碎板材,大量超细粉尘;建立刀具寿命管控,钝刀立刻换。
刀径常用 1.0/1.2mm,尽量不使用过小 0.6 以下小刀(容易磨粉)
2. 转速 & 进给:FR4 常规参考:转速 35000–45000rpm,进给 60–120mm/s;
转速太高、进给太慢=摩擦研磨,大量微粉;
3. 切割路径:邮票孔位置放慢进给,减少崩屑;
4. 板固定:真空吸附载台优先,不要压块遮挡吸尘气流;压块尽量避开元件密集区。
铝基板分板粉尘更危险(铝粉导电),吸尘要求更高,单独机台好。
三、机台内部、载具的管控(二次扬尘)
粉尘会沉积在工作台、导轨、腔体内壁,振动时再次飘落到 PCB 上:
1. 每日班前 / 班后:无尘布 + IPA 酒精擦拭腔体、载台、夹具、CCD 玻璃;
2. 腔体底部定期清扫,不要让粉尘堆积很厚;
3. 机台周边做好隔离:Router 工位做亚克力围挡,粉尘不要扩散到 SMT、AOI、测试工位;
4. 载治具定期超声波清洗(一周或固定频次),缝隙藏粉肉眼看不见。
四、PCB 分板后的除粉 + 清洗流程(兜底防线)
吸尘再好,依然会有少量微粉静电吸附在板面、元件缝隙:
分板后按产品等级二选一:
- 普通产品:静电除尘风刀(离子风刀)+ 负压收集,离子中和静电,粉尘不再吸附,同步吸走;⚠️离子风刀不能单纯吹气,必须配套吸风;
- 高电压、高绝缘要求产品(电源板、高压板、储能板):离线水清洗机(水基清洗)+ 烘干,清洗后测绝缘 / 耐压;
高压板、安规板只靠吸尘,大概率间歇性耐压不良、绝缘短路,必须清洗。
五、环境、静电管控(粉尘吸附根源)
粉尘靠静电牢牢粘在 PCB、阻焊、元件表面,很难吸掉:
1. 机台接地良好,主轴、载台、外壳可靠接地;
2. 车间湿度控制:45%–60% RH;太干燥(<40%)静电强,粉尘吸附严重;湿度过高板材吸水;
3. 操作员佩戴静电手环、无尘手套,不要徒手擦板面粉尘。
六、检验与不良防流出
1. AOI 增加:引脚之间、高压间隙、BGA 周边的异物检查;
2. 安规类产品:分板清洗后增加绝缘电阻、耐压测试(Hi-pot);
3. 不良复盘:短路失效分析,切片 / 显微镜看是否有玻纤铜粉残留。
七、不同机型额外注意点
- ✅ UV 激光分板:粉尘 + 烟气焦油,焦油粘性极强,粘粉后绝缘差,必须烟气净化 + HEPA + 活性炭,后段建议清洗;
- ✅ 走刀式分板:粉尘量偏小,但铜箔拉丝碎屑容易挂在 V 槽,重点擦 V 槽位置;
- ✅ 冲压分板:碎屑大,但是容易掉在板面上,冲模下方集尘盒每天清理。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序