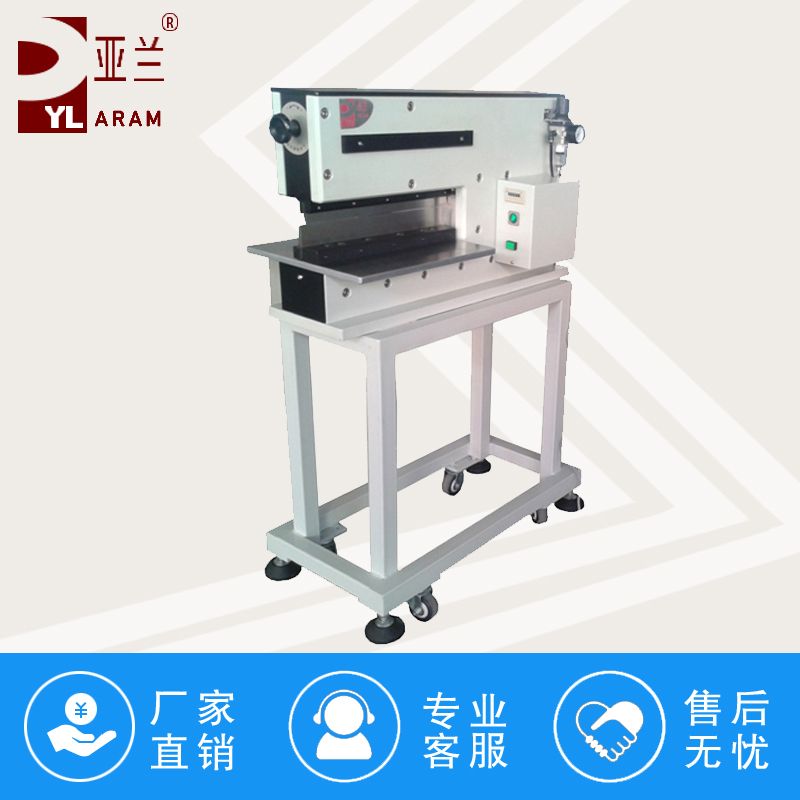
铡刀式分板机刀片研磨复用核心原则:只磨斜面(刃面),刀片底部基准平面不动;严格保留原厂斜楔角;全程水冷,禁止干磨 / 角磨机打磨。铡刀分板上刀是15°~30° 斜楔刀(行业常用 20~25°),下刀大多为平刀,磨损主要发生在上刀刃口。下面了解一下:
一、先判定:能不能磨?报废标准
1. SKD11 / DC53 / SKH7 高速钢(常用)
- 原始厚度 6mm,有效可磨余量约 2~2.5mm;单次单边磨除 0.3~0.5mm,可研磨 4~6 次;切铝基板磨损更快,一般 3~4 次就报废
- ✅ 可修复:刃口轻微磨损平台、微小崩口(深度<0.2mm)
- ❌ 直接报废:崩口>0.3mm、刀片弯曲、刃口出现蓝 / 黄色回火斑、刀片剩余厚度<4mm
2. 钨钢硬质合金刀片(高配)
耐磨但脆性大,仅可研磨 2~3 次;一旦崩口直接报废,研磨成本高
触发研磨时机:分板持续出现毛刺、铝屑拉丝、V 槽基材发白分层;显微镜观察刃口磨损平台≥0.02mm。
二、研磨前准备(很多产线忽略,造成回机调刀困难)
1. 停机断电拆刀,做标记
记录刀片方向、垫片数量、基准高度、上下刀配对编号,上下刀分开,不要混放;研磨会削薄刀片,高度会下降,垫片用来补偿高度。
2. 彻底清洁
异丙醇 + 无尘布清除树脂粉尘、铝屑,否则磨削时碎屑划伤刃面。
3. 刃口检查
放大镜 / 金相看刃口,区分是单纯钝化,还是崩口、磨削裂纹。
4. 确认原厂楔角,用角度规固定夹具,研磨不能改变刃口角度
- FR4 常用 20°;铝基板推荐 25°,角度变大刃口易崩,角度变小剪切阻力变大、分板冲击应力上升,造成 PCB 锡裂。
三、研磨设备与砂轮选型
❌ 严禁手持角磨机:极易局部高温回火、刃口波浪变形,上机后毛刺大、冲击应力暴涨。
- 推荐设备:直刀磨刀机 / 平面磨床(带角度工装夹具)
- 砂轮:高速钢→白刚玉砂轮;钨钢刀片→金刚石砂轮
- 必须乳化冷却液持续喷淋磨削接触位置,绝对禁止干磨;一旦刃口发黄 / 发蓝 = 回火,硬度永久下降,直接报废
四、三步标准研磨工序
1. 粗磨
小进给量,磨除磨损平台、微小崩口;zui小磨削量原则,只磨掉缺陷即可,不要多磨。
2. 精磨
降低进给,微量进刀;保证全长刃口等高、直线度良好,磨削纹路均匀。
3. 刃口微钝化(非常关键,SMT 必做)
用油石 / 金刚石抛光膏轻蹭刃口,做R0.01~0.05μm 微小倒圆,去除磨削产生的微观裂纹;不是磨大圆角,仅仅消除刃口尖锐微缺口,防止上机裁切几次就崩刃,同时降低分板应力,减少 PCB 锡裂风险。
铝基板刀片建议增加抛光工序,减少铝屑粘刀拉丝。
五、研磨后四项检验,不合格禁止上机
1. 直线度:整条刃口平直,无波浪、高低差;
2. 刃口外观:显微镜下无缺口、无磨削裂纹、无回火变色;
3. 角度复检:楔角和出厂参数一致;
4. 厚度记录:测量研磨后刀片厚度,计算需要增加的垫片补偿厚度。
六、回装机台、调间隙、试切
1. 垫片补偿高度:研磨后刀片变薄,增加对应厚度垫片,恢复刀片基准高度,不要硬调气缸行程。
2. 塞尺调上下刀间隙
- FR4(1.0~1.6mm):0.02~0.03mm
- 铝基板:0.03~0.05mm
间隙过大→板材挤压分层、玻纤发白;间隙过小→刀刃硬碰,磨损快,冲击应力大,容易造成电容锡裂
3. **试切验证**
拿报废 V 槽 PCB 试切:
✅ 合格:切口干净,无拉丝、基材无发白,V 槽根部无撕裂
❌ 不良:毛刺 / 拉丝→刃口抛光不足;基材发白→间隙偏大或刃口微崩,重新修磨。
七、常见踩坑提醒
1. 只磨刀斜面,不能磨刀片基准底面;底面一旦磨掉,基准丢失,装配无法定位;
2. 不要追求越锋利越好,刃口尖锐极易崩刃;微米级微小倒圆是 SMT 分板刀的标准工艺;
3. 上下刀配对研磨,尽量配对使用,不要随意混配新旧刀片;
4. 研磨好的刀片做好防锈,涂抹薄层防锈油,单独存放。
八、简易现场轻修(仅刃口轻微钝化,无崩口)
如果只是轻微磨损,不拆刀大修:用油石 + 金刚石研磨膏,保持原厂角度,顺着刃口单向轻推修磨,只抛光刃口,不能去除大量材料。有崩口必须拆刀上磨床。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序