核心原理:
PCB分板机操作中焊点损伤大多是弯曲应力、扭转应力、局部冲击应力;分板时板材发生微小弯折变形,拉扯焊点、陶瓷元件产生微裂纹(很多是隐性裂纹,测试 OK,上线后失效)。下面PCB分板机操作中按优先级:拼板 DFM 设计 → 设备选型 → 治具工装 → 工艺参数 → 现场操作规范 → 检测验证
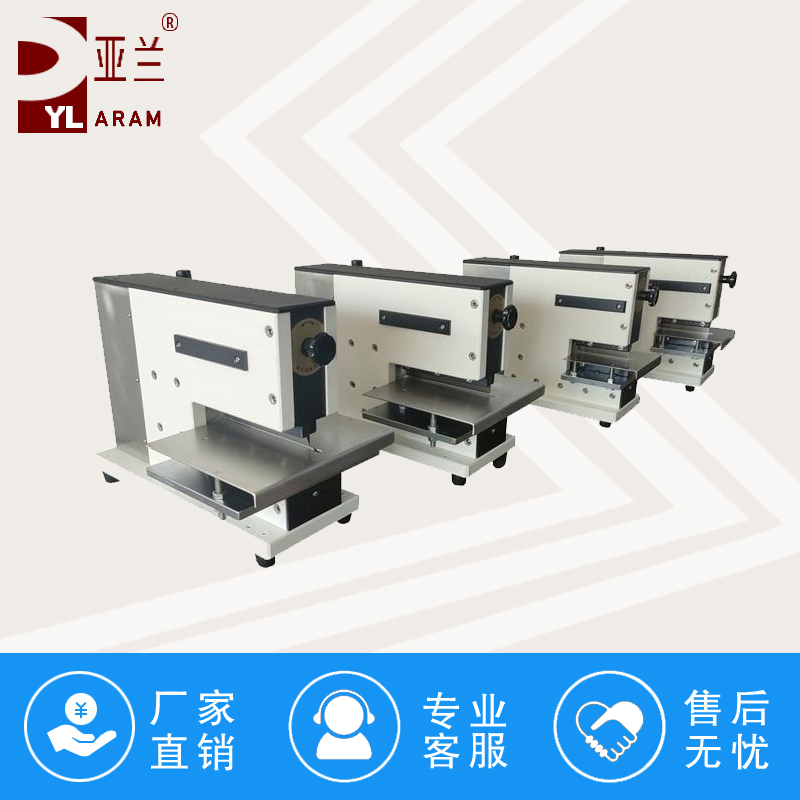
一、拼板前期 DFM(关键,很多应力问题源头在这里)
1. 元件安全距离
- 走刀式 V-CUT 分板:V 槽边线到 MLCC、BGA、QFN 的距离≥3mm;小于这个距离极易弯折应力炸件。
- 铣刀 Router 分板:切割路径到敏感元件≥1.5mm,条件允许优先≥2mm;邮票孔连接桥远离焊点。
- 邮票孔:连接桥宽度0.6~1.0mm,桥不要设计在 BGA/MLCC 正下方;孔间距、孔直径统一,减少撕裂突变应力。
2. 拼板刚性设计
大板不要做过长悬臂,单块小板不要太薄(0.8mm 以下薄板应力放大明显);拼板尽量对称,防止分板过程板扭转。
3. 禁止把焊点放在 V-CUT 槽正下方
V 槽弯折时,槽底部是zui大应变区,槽下的焊点极易拉裂。
二、设备选型与选择
- 敏感元器件(BGA、大量 MLCC)优先铣刀式 Router,机械应力小;
- 尽量避免冲压分板,瞬时冲击应力极易造成焊点 / 陶瓷元件隐性微裂;
- 走刀 V-CUT 只适合元件远离 V 槽的简单板,V-CUT 本质是弯折断裂,天然带弯曲应力。
三、治具工装(现场容易忽略,应力重灾区)
一句话:切割线下方必须全程刚性支撑,严禁悬空!
1. 铣刀分板治具
- 切割路径正下方必须有支撑底座,不能悬空,悬空切削板材会上下抖动、弯曲,拉扯焊点;
- 真空吸附均匀,压力适中:真空不够板轻微翘动;真空过大,板被强行拉变形,产生预应力;
- 定位销松紧合适:定位过紧会挤压 PCB 产生内应力;定位松,板在切削时移位,产生拉扯;
- 治具接触面平整,无异物、毛刺,避免板局部被顶起,形成局部支点。
2. 走刀 V-CUT 工装
- 上下滚刀的支撑托板必须平整,V 槽全程在支撑面上;
- 上下刀间隙严格按板厚设定,间隙过大:撕拉铜箔、焊点;间隙过小:挤压应力过大。
四、切削工艺参数(铣刀 Router 重点)
1. 主轴转速 & 进给速度(核心平衡)
- 转速偏低、进给太快:切削阻力变大,板材弯曲抖动,焊点受拉扯;
- 常用 FR4:主轴 30000–60000rpm,进给80–200mm/min,薄板、密 BGA 板进给要降速;
- 采用顺铣,减少板材上抬的撬起应力;避免逆铣(逆铣容易把板往上掀,拉扯焊点)。
2. 铣刀选择
- 小径铣刀 0.8~1.2mm 优先;刀具磨损后切削阻力急剧上升,定时更换铣刀;
- 刀具伸出长度尽量短,减少刀具摆动,防止切削时撬动板材。
3. 切割路径规划
- 路径顺序:由内向外,短连接桥优先切断,减少大板悬臂;
- 不要一次性大面积切断外围,避免板件悬臂下垂弯曲;
- 邮票孔位置,采用多次轻切削,不要一刀硬扯连接桥。
五、现场操作规范(人员操作避坑)
1. 上板:PCB 要平放,不要强行压入治具;板有翘曲变形的,先挑出来,翘曲板分板时应力成倍增加。
2. 检查:每次生产前检查治具是否有磨损、定位销松动、真空吸力是否稳定;检查 Mark 点清洁,防止切偏造成额外拉扯。
3. 禁止人为辅助掰板!
✘ 铣刀切完还有一点点连接,人工用手掰断 ——人工掰板是焊点 / MLCC 微裂头号杀手,很多工厂踩这个坑。
4. 板材预热(薄板高密板可选)
板温差大容易内应力释放变形;环境温差大,PCB 提前在车间回温再分板。
5. 吸尘系统维护
吸尘不良,切削热量堆积,板材局部受热变形,产生热应力;粉尘垫在板和治具之间造成板局部垫高。
六、V-CUT 走刀式额外操作要点
1. V 槽残厚管控:一般板厚 1.6mm,残厚 0.3~0.4mm;残厚太厚,分板需要更大弯折力;残厚太薄,运输时就自行断裂。
2. 刀片定期打磨,刀口钝会撕裂板材,不是干净切断,撕裂应力传导到焊点。
3. 分板后不要强行弯折大板,设备出料平顺,避免出料口强行折板。
七、验证手段(确认有没有隐性应力损伤)
1. 应力测试:贴应变片,测分板时板材zui大应变,行业通用阈值:**应变<600 微应变**,超过容易损伤焊点和 MLCC;
2. 金相切片:抽样切片,看焊点裂纹、BGA 球裂;
3. 冷热冲击 + 功能测试:筛查隐性微裂纹(微裂不会立刻失效,温变后暴露);
4. 显微镜外观抽检:看板边铜箔撕裂、焊点起皮。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序