分板机的作用:贴片回流焊后的 PCB 拼板(连片板),分割成单块小板;替代人工手掰,大幅降低分板应力,防止 BGA 锡裂、元件脱落、PCB 分层、线路微裂纹。那么,下面小编总结一下使用分板机工作中常见不良故障:
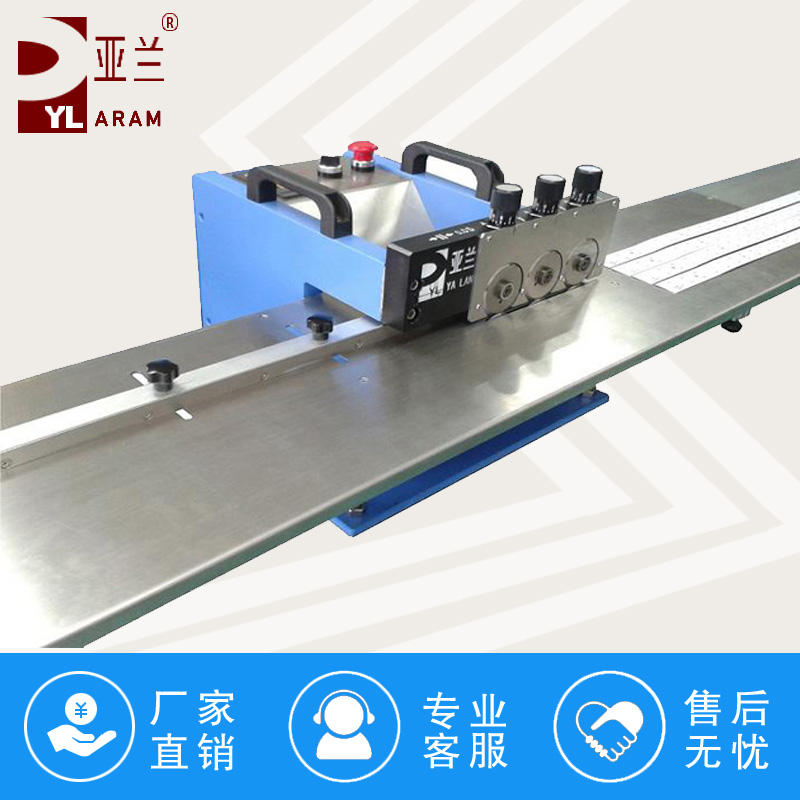
一、PCB 成品不良(生产头疼)
1. BGA / 元件锡裂、焊点开裂、元件脱落
现象:分板后 X-Ray 检出 BGA 锡球裂纹,电容电阻崩掉
原因:
进给速度过快,铣刀切削冲击大
PCB 真空吸附不牢,切割时板子抖动
拼板设计缺陷:元件太靠近分割线、邮票孔位置不合理
铣刀钝、刃口崩,拉扯板材产生应力
走刀式分板:V 槽深度不足,掰断时弯曲应力过大
✅改善:降低进给;检查真空吸盘、密封圈;优化铣刀转速配比;BGA 板优先铣刀 / 紫外激光,尽量不用走刀分板。
2. 切割偏移,切到线路 / 元器件
现象:切割轨迹跑偏,割到铜皮、元件本体
原因:
1. Mark 点脏污、反光异常,CCD 识别失败 / 定位偏差
2. 治具、载板松动,定位销磨损
3. PCB 受热变形、翘曲,真空吸不平整
4. 相机标定漂移、光源亮度异常
5. 程序坐标错误,导入 Gerber 出错
✅改善:清洁 Mark;定期视觉标定;翘曲板提前预处理;核对程序。
3. 板边毛边、玻纤拉丝、铜箔翘起
现象:分割边缘粗糙,玻纤丝外露,铜皮翻起
原因:
铣刀磨损、崩刃,刀具寿命到期
主轴转速与进给不匹配(进给太快、转速偏低)
吸尘吸力不足,粉尘附着刀口二次刮擦板面
板材分层,基材本身品质差
✅改善:更换铣刀;优化转速进给;清理吸尘管路、滤芯。
4. 断刀(频繁断铣刀)
现象:加工中途刀具折断,撞板
原因:
进给速度过大,拐角急转,瞬间负载飙升
真空漏气,PCB 跳动,铣刀撞击板材
铣刀伸出过长、刀具本身质量差
程序路径尖角过多,没有圆弧过渡
主轴跳动超标
✅改善:拐角加圆弧减速;检查真空;缩短刀具悬伸;监控主轴负载。
5. 板面粉尘污染、玻纤粉残留
现象:板面、元件引脚粘白色粉尘,影响测试、外观
原因:吸尘风机吸力下降、滤袋堵塞、风管漏气;吸尘嘴离切割位置太远。
✅改善:每班清理过滤器;检查风管密封;吸尘嘴贴近切削位置。
6. PCB 分层、板边发白
现象:切割位置板材发白、层间剥离
原因:切削热量过高;刀具钝摩擦发热;板材耐温差;冷却不足。
✅改善:降低进给,提高主轴转速;更换新铣刀;强化吸尘带走热量。
7. 软板 FPC 烧焦、碳化(激光分板常见)
紫外激光能量过高、扫描速度太慢,能量堆积,基材碳化发黑。
二、设备本身报警 / 机械故障
1. 真空报警,真空不足
吸盘密封圈老化、管路漏气、真空发生器堵塞、吸盘孔被粉尘堵住。
2. Mark 识别失败报警
Mark 脏、反光、光源老化、相机镜头有粉尘、PCB 底色变化。
3. 主轴负载过高报警
刀具磨损、进给过快、板材硬度高、铣刀卡玻纤粉。
4. 主轴跳动大、异响
主轴轴承磨损、夹头 ER 夹头脏 / 磨损、刀柄夹不紧。
5. XY 轴走位抖动、丢步
伺服参数异常、导轨缺油、丝杆积粉尘、限位感应器异常。
6. 安全报警(安全光栅、门互锁)
光栅被粉尘遮挡、门开关接触不良。
7. 静电击穿元器件(隐性不良,难查)
设备接地不良、缺少离子风机、主轴 / 治具 ESD 失效,静电损伤 IC,上电才发现坏板。
三、走刀式 V-CUT 分板机特有不良
1. 分板后板弯曲变形、元件应力损伤
2. V 槽深浅不一致,有的断不开、有的直接崩板
3. 上下圆盘刀间隙不对,压伤板面
四、冲压分板特有不良
冲击应力大,容易电容碎裂、BGA 暗裂;模具磨损产生毛边;模具对位偏移切坏板。



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序