冲压分板机是一种利用专业模具通过冲压方式,将拼板电路板(PCB)一次性分离成单个单元的电子制造设备 。它主要通过气动或油压驱动模具下压,实现快速切割,适合大批量标准化生产 。下面,小编总结一下冲压分板机模具卡废料的解决办法:
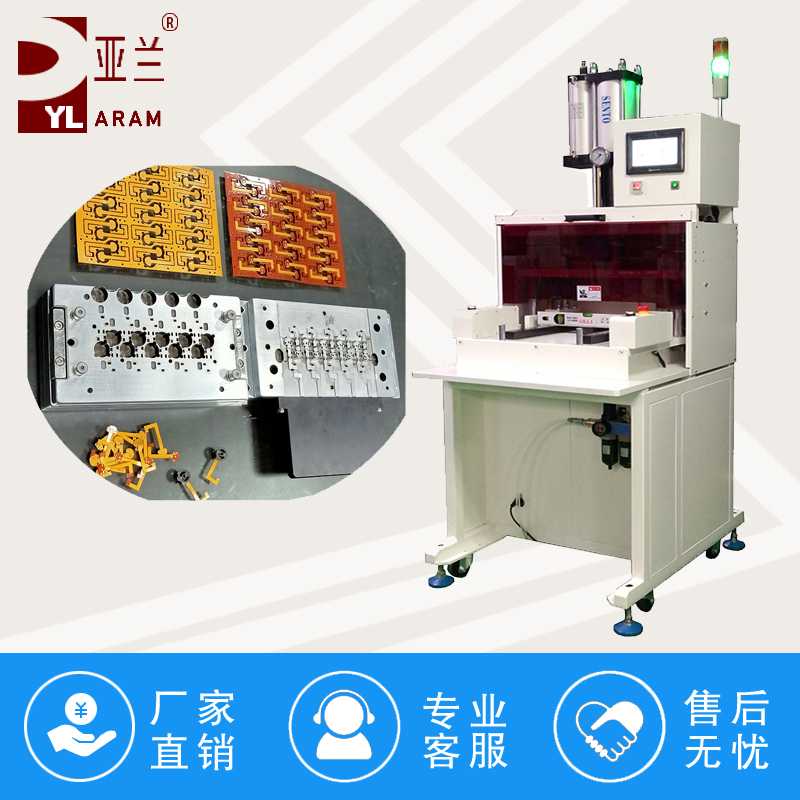
一、现场应急处理(安全重要,必须断电断气再操作)
1. 停机,按下急停,切断设备动力;
2. 打开安全门,用塑料 / 竹制撬棒清理废料,严禁钢凿、螺丝刀硬撬刃口,极易崩冲针;
3. 用气枪(低压)吹净凹模落料孔内玻纤粉尘;
4. 手动合模空载试冲 2~3 次,确认无卡料,再上产品试产;
若废料已经压扁卡在凹模,不要强行开机冲压,直接会打坏冲针。
二、原因分类 + 对应解决方法
1. 落料孔设计问题(常见,模具先天问题)
原因:凹模落料孔直筒、没有锥度;孔径偏小;孔壁粗糙,玻纤粉挂壁,废料勾住。
✅对策:
- 凹模落料孔做向下扩口锥度(单边 0.5°~1.5°),上小下大,废料冲下去直接掉落,不会挂在孔壁;
- 落料孔孔径比冲针大 0.1~0.2mm,预留排废空间;
- 孔内壁抛光,减少玻纤粘附。
很多低价模具落料孔直接钻直孔,极易卡废料。
2. 废料粘连(FR4 玻纤板典型)
原因:冲切时板材玻纤拉丝,废料和凹模边缘粘连;板料偏薄、冲裁间隙不合适,拉扯产生纤维丝勾住废料。
✅对策:
- 复核冲裁单边间隙:FR4 按板厚 4~6%;间隙过大,玻纤拉丝严重;
- 刃口保持锋利,刃口钝化会产生大量玻纤丝,勾住废料,定期研磨刃口;
- 模具增加废料顶针(脱料小顶针):在凹模落料孔内加装细小顶针,冲切完成顶出废料(邮票孔小冲针模具常用根治方案);
- 少量使用干性脱模喷剂(硅基干性,不能喷到 PCBA 焊盘),仅喷凹模刃口,减少玻纤粘连;禁止油性润滑剂,会污染电路板。
3. 冲压参数问题
原因:冲切速度太快,废料被瞬间挤压卡在孔内;压力过大,废料被挤压变形;卸料板压力不足,板材回弹拉扯废料。
✅对策:
- 伺服机型:降低冲切下行速度,增加缓冲,不要高速猛冲;
- 调整弹性卸料板弹簧力度,保证先压紧板材再冲切,减少板材回弹;
- 不要超吨位高压冲压,避免废料被挤压压扁卡在落料孔。
4. 粉尘堆积堵孔(长期生产累积)
原因:玻纤粉尘持续附着落料孔内壁,慢慢缩小孔径,废料卡住。
✅日常维护对策:
- 每班停机,用气枪清理凹模落料孔;
- 每周拆开模具,彻底清洁落料孔内壁玻纤粉尘;
- 模具设计可在凹模底部增加小型负压吸尘接口,连续生产实时吸走废料和粉尘(大批量产推荐)。
5. 板材来料问题
原因:板材树脂含量偏高、板材受潮、连接桥设计过宽,冲切后废料变形、拉丝。
✅对策:
- 邮票孔连接桥建议 0.8~1.2mm,连接桥过宽,废料体积大,更容易卡;
- 板材来料管控,受潮板材先烘干再生产,减少拉丝。
三、快速排查顺序(现场机修直接套用)
1. 断电检查:落料孔有无锥度?孔内是否堆积玻纤粉尘?
2. 看冲切断面:是否大量玻纤拉丝 → 刃口钝化 / 间隙不对
3. 试空载冲:不放 PCB,空冲,看有无废料滞留,判断是否模具结构问题
4. 调整冲压速度、卸料板压力
5. 以上无效 → 模具改造,增加落料锥度或加装废料顶针
四、避坑要点
1. ❌不要用机油、黄油喷模具刃口,油污会粘在 PCBA 焊盘,造成虚焊、脏污;只能干性脱模剂;
2. ❌不要强行连续带料冲压,一次卡料不处理,会直接断冲针;
3. ❌不要用硬质金属工具刮凹模内壁,刮出划痕后更容易挂玻纤、反复卡料;
4. 铝基板卡废料:更容易粘刀,可考虑模具 TD 涂层,减少粘料。
五、根治方案优先级
1. 短期:每班清洁 + 干性脱模剂 + 调低冲切速度
2. 中期:研磨刃口,修正冲裁间隙
3. 长期(反复卡料):模具改落料锥度 / 加装废料顶针、增加负压吸尘



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序