分板机定期检查更换刀具核心:走刀式是上下圆刀片;铣刀 CNC 分板机是钨钢小径铣刀,两种刀具检查、更换标准不一样。
一、铣刀式 CNC 分板机(常用,邮票孔 / 异形板)
✅ 1. 定期点检周期(参考)
- 日常开机点检(每班):目视 + 试切
- 磨损检查:每 4~8 小时(看板材:铝基板磨损快;FR4 普通板可拉长)
- 强制更换参考寿命(仅参考,以实际切削效果为准)
- FR4 玻纤板:φ0.8~1.5 钨钢铣刀 800~2000 米切割长度
- 铝基板:200~600 米,磨损快很多
注意:**不要死卡米数,以切口品质作为di一判定标准
✅ 2. 检查项目(怎么判断该换刀)
目视检查(放大镜 / 显微镜观察刀刃)
- ✅正常:刃口锋利,无崩口、缺口、发白磨损带
- ❌需要换刀:刀刃崩缺、刃口出现白色磨损带、卷刃、刃口钝化
试切验证(关键)
切样板看:
- 切口毛刺变大、玻纤拉丝、板边发白
- 切割噪音变大、异响
- 同参数下切削阻力上升、主轴负载电流明显升高
→出现任意一项,即使没到寿命也要换刀
其它检查
- 刀柄是否脏污、积碳、粉尘包裹(影响同心度,容易断刀)
- 刀具装夹同心度:旋转看刀尖跳动,跳动>0.01mm 要重新装夹或更换刀具
✅ 3. 更换刀具标准步骤
停机,设备暂停、主轴停止,执行安全锁定
打开主轴防护罩,用专用扳手松开 ER 夹头螺母
取出旧铣刀,清理夹头内部粉尘、树脂残屑(夹头脏会造成跳动、断刀)
新铣刀装入夹头,控制装刀深度(不能只夹一点点,也不能顶死底部)
锁紧夹头(按规定扭力,不要蛮力硬拧,容易滑牙)
开启主轴,空转,检查刀尖跳动
单块样板试切,检查切口毛刺、尺寸、有无抖动
记录换刀时间、刀号、切割米数,记入设备保养台账
⚠️ 铣刀注意事项
- 不要用手触摸刀刃,锋利易割伤;
- 换下的磨损刀具单独收纳,区分完好 / 报废刀具;
- 同一批次产品,新旧铣刀不要混用;
- 粉尘如果附着在刀刃,会加速磨损,吸尘系统必须同步维护。
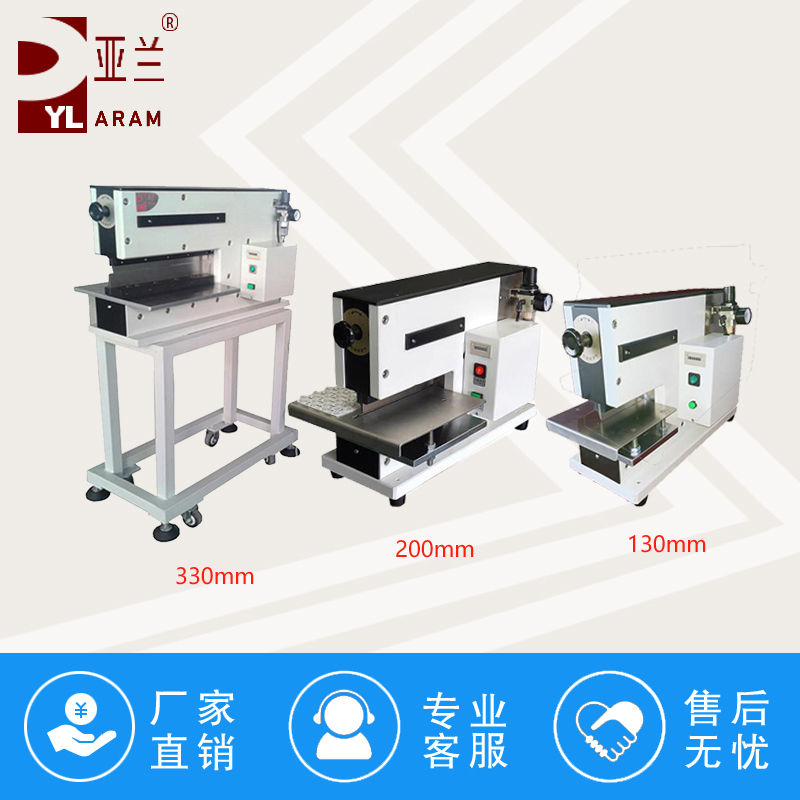
二、走刀式 V-CUT 分板机(上下圆刀,滚切 V 槽)
✅ 点检周期
- 每班开机:目视检查刀片
- 精度检查:每 1~3 天
- 重磨 / 更换:看切口、毛刺、压痕
✅ 判断刀片是否需要重磨或更换
1. 刀片刃口出现缺口、崩边、钝化
2. 切割后 V 槽边缘毛刺、板边拉丝、板材挤压发白
3. 切割时异响、板受力变大,容易元件开裂
圆刀片可以多次研磨,研磨到刀片厚度不足、外径过小,直接换新。
✅ 更换 / 研磨刀片步骤
1. 断电锁机,打开护罩
2. 松开上下刀轴固定螺丝,取出刀片、垫片
3. 清理刀轴、垫片上树脂粉尘
4. 装上研磨好的新刀片,调整上下刀间隙(非常关键)
上下刀不能硬碰,保留微小间隙,一般 0.03~0.08mm,根据板厚调整
5. 手动盘机,空载转动确认无摩擦碰撞
6. 试切 PCB,检查 V 槽切口,微调间隙;合格后量产
三、通用点检台账(可以直接打印)
记录内容:
1. 设备编号
2. 点检日期、班次
3. 刀具型号、刀号
4. 累计切割长度
5. 检查结果:正常 / 刃口磨损 / 崩刀
6. 处理:继续使用 / 磨刀 / 更换
7. 点检人
四、常见误区
1. ❌ 只按时间强制换刀,不看切口:浪费刀具成本
2. ❌ 夹头不清理直接装新刀:同心度差,新刀很快崩断
3. ❌ 走刀式上下刀直接贴死对磨:刀片快速报废
4. ❌ 铣刀装夹过浅:高速旋转甩刀、断刀
五、预防性延长刀具寿命要点
1. 吸尘保持良好,减少玻纤粉尘打磨刀刃
2. 进给速度、主轴转速匹配板材,不要超速硬切
3. PCB 板固定牢固,减少切割时板抖动
4. 板材内杂质、铜厚不均会加速刀具磨损,来料管控



 扫一扫
 扫一扫
 英文版
 微信公众号
 小程序